


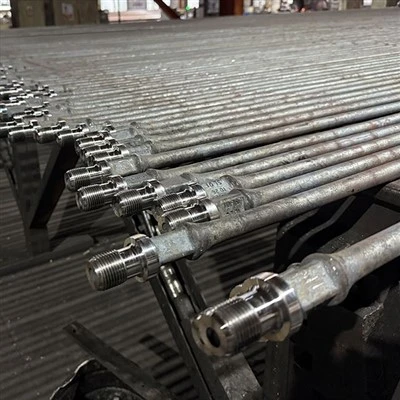
מוט פראייר AISI 4130
חומר: פלדה מסגסוגת AISI 4130
תקן עיצוב: API 11B
צורת חוט: חוט מוט פראייר ישר, 10 TPI
אורך מוט נומינלי: 25FT, 30FT
אורך מוט פוני: 2FT, 4FT, 6FT, 8FT, 10FT, 12FT
חיבור קצה: Pin x Pin, Pin x Box עם צימוד
סוג צימוד: Class T, Class SM
אמוט פראייר AISI 4130הוא מוט פלדה מסגסוגת מטופל בחום המשמש להעברת עומס הדדי מיחידת השטח למכלול למטה בבור.משאבת מוט פראיירמַעֲרֶכֶת. בשירות בפועל, גוף המוט נושא עומס צירי חוזר ונשנה, המעבר המופרע רואה ריכוז מתח, וקצוות ההברגה חייבים לשמור על איפור יציב לאורך מחזורי שאיבה ארוכים. מסיבה זו, דרגת הפלדה לבדה אינה מספיקה כדי להגדיר את המוצר. מצב המוט המוגמר, צורת החוט, המסלול התרמי ויכולת העקיבה של כל חום - כל אלה חשובים לביצועי השטח. API 11B מגדיר דרישות צורת חוט מוט פראייר, כולל חוטים ישרים ב10 חוטים לאינץ'עִםClass 2A-2Bסובלנות.
האייסי 4130 תקןהשאלה על מוצר זה מכסה בדרך כלל שתי שכבות בו זמנית. שכבה אחת היא תגובת הכימיה וה-טיפול בחום שלאייסי 4130 סגסוגת פלדהעצמו. השני הוא דרישת המוצר המוגמר- של רכיב מחרוזת המוט מתחתAPI 11B. AISI 4130 היא פלדת סגסוגת-מוליבדן נמוכה- בכרום עם כימיה של ייחוס של0.280–0.330% C, 0.40–0.60% Mn, 0.80–1.10% Cr, ו0.15-0.25% מו, מה שהופך אותו למתאים למסלול מרווה-ו-מזג עם חוזק גבוה יותר ויכולת התקשות טובה יותר מפלדת פחמן רגילה.
מפרט מוט פראייר AISI 4130
ממדי מוט פראייר סטנדרטיים עקוב אחרAPI 11Bמערכת גודל. גדלים נומינליים נפוצים הם5/8 אינץ', 3/4 אינץ', 7/8 אינץ', 1 אינץ' ו-1-1/8 אינץ'., ואורכים נומינליים של מוט פראייר הם25 רגלו30 רגל. אורכי מוט פוני כוללים בדרך כלל2, 4, 6, 8, 10 ו-12 רגל. מידות אלו משמשות מכיוון שההחלפה במיתר המוט תלויה בגדלים סטנדרטיים של מוטות, תאימות חוט והתאמת צימוד, לא רק בכימיה של פלדה.
| פָּרִיט | טווח טיפוסי |
|---|---|
| שם המוצר | מוט פראייר AISI 4130 |
| תקן-מוצר מוגמר | API 11B |
| מסלול חומרי | פלדה מסגסוגת AISI 4130 |
| גדלי מוטות נפוצים | 5/8 אינץ', 3/4 אינץ', 7/8 אינץ', 1 אינץ', 1-1/8 אינץ'. |
| אורכי מוטות סטנדרטיים | 25 רגל, 30 רגל |
| אורכי מוט פוני | 2 רגל, 4 רגל, 6 רגל, 8 רגל, 10 רגל, 12 רגל |
| טופס חוט | חוט מוט פראייר ישר, 10 TPI |
| מצב אספקה | קצוות מזויפים, מטופלים בחום, מושחלים, עם צימוד ומגנים לפי הצורך |
| שחרר מסמכים | MTR, בדיקת מימד, תכונות מכניות, סימון ועקיבות מגרש |
המפרט המעשי עובר הרבה מעברקוטר מוטומֶשֶׁך. כתף המוט, אורך הסיכה, פרופיל הפרוע, גימור החוט ומצב הצימוד כולם משפיעים על ביצועי החיבור תחתטעינה מחזורית. במחרוזות עומס עמוקות יותר או-גבוהות יותר, אפילו וריאציות קטנות במעבר המעוות או באזור החוט עלולות לקצרחיי עייפותהרבה לפני שגוף המוט עצמו הופך לקטע המגביל. זו הסיבהAPI 11Bעושה יותר מסטנדרטיזציה של גדלים נומינליים. זה גם מגדיר את צורת החוט ואת מערכת הממדים השומרים על החיבור עקבי ממוט אחד למשנהו.

AISI 4130 כימיה וחוזק
פלדה מסגסוגת AISI 4130היא פלדת-סגסוגת Cr-נמוכה שנועדה להגיב היטב לטיפול בחום. הרכב ההתייחסות שלו כוללCr 0.80–1.10%, מו 0.15-0.25%, C 0.280–0.330%, Mn 0.40-0.60%, Si 0.15-0.30%, עםP 0.035% מקסימוםוS 0.040% מקסימום. כימיה זו מעניקה לפלדה יכולת התקשות טובה יותר מאשר ציוני פחמן רגילים ועוזרת לשמור על חוזק דרך מסלול הייצור המופרע וההברגה-.
המונחאייסי 4130 חוזק תשואהיש להבין בהקשר של המוט המוגמר, לא רק בדרגת הפלדה עצמה. עבור AISI 4130 מנורמל, הערכים הנפוצים הם בערךחוזק תפוקה של 460 MPa / 66.7 ksiוחוזק מתיחה של 560 MPa / 81.2 ksi. נתונים אלה שימושיים להבנת חומר הבסיס, אך הם אינם מייצגים באופן מלא את מצבו של מוט פראייר מוגמר. לאחר שיבושים, טיפול בחום, עיבוד שבבי והשחלה, המוט הוא כבר לא רק מלאי של 4130 בר. זהו רכיב שדה נפט שהושלם, ותכונותיו המכניות המשוחררות צריכות להתאים למצב הייצור הסופי של המגרש בפועל.
| נתוני ייחוס AISI 4130 | עֵרֶך |
|---|---|
| פַּחמָן | 0.280–0.330% |
| מַנגָן | 0.40–0.60% |
| סִילִיקוֹן | 0.15–0.30% |
| כְּרוֹם | 0.80–1.10% |
| מוליבדן | 0.15–0.25% |
| זַרחָן | 0.035% מקסימום |
| גוֹפרִית | מקסימום 0.040% |
| חוזק מתיחה אולטימטיבי | 560 MPa / 81,200 psi |
| חוזק תשואה | 460 MPa / 66,700 psi |
תהליך ייצור מוט פראייר AISI 4130
רצף הייצור עבור anמוט פראייר AISI 4130מתחיל בדרך כלל ממוט פלדה מסגסוגת, ואחריו שיבוץ קצה, טיפול בחום, יישור, עיבוד שבבי, חיתוך חוט, מדידה והרכבת צימוד בעת הצורך. במסלול זה, האזורים הרגישים ביותר הם המעבר המופרע וקצוות ההברגה, מכיוון שבמקומות אלו רואים היפוכי עומס חוזרים ונשנים והריכוז הגבוה ביותר של מתח מקומי במהלך השאיבה. פרופיל מעורער יציב ומחזור תרמי מבוקר חשובים יותר מאשר תיאור מלוטש של פלדת הבסיס.
עבור 4130 עצמו, הנחיית ייצור טיפוסית כוללת זיוף ב954-1204 מעלות (1750-2200 מעלות F), טיפול בחום הקשור-להרווה מתחיל בסביבות871 מעלות (1600 מעלות F), ותרגול נוסף של-טיפול בחום ב899-927 מעלות (1650-1700 מעלות F)טווח, עם מזג נפוץ ב-399-566 מעלות (750-1050 מעלות F)טווח בהתאם לרמת החוזק הנדרשת. המספרים הללו מסבירים מדוע 4130 מתאים למסלול חוזק מבוקר: ניתן לזייף אותו, לטפל בחום ולמזג אותו למצב מוגמר חזק יותר תוך שהוא נשאר פרקטי לעיבוד שבבי והברגה.
השחלה אינה שלב קוסמטי. API 11B דורש שימוש בחיבור מוט הפראייר10 TPIחוטים ישרים עםClass 2A-2Bסובלנות, והוא נותן מגבלות מידות ספציפיות לחוטי סיכה לפי גודל נומינלי. כאשר צורת החוט, קוטר הגובה ומצב הכתף נשארים עקביים, החיבור פועל כנתיב עומס במקום להפוך לנקודת התורפה הראשונה במיתר.


AISI 4130 מוט פראייר בקרת איכות ועקיבות
בקרת האיכות מתחילה בשלב חומרי הגלם. נתיב אספקה יציב בדרך כלל בודק פלדה נכנסת על ידישיטות אלקטרומגנטיות ו/או קוליותלפני הייצור הסופי, כך שחוסר רציפות פנימי, בעיות תקינות פלדה או ערבובי חומרים- יסוננו לפני הפרעה ועיבוד. בייצור מוט סגסוגת, ההקרנה המוקדמת חשובה מכיוון שפגמים מתחת לפני השטח יכולים להופיע מאוחר יותר כאורך חיי עייפות מופחת או ביצועים לא יציבים בקרבת אזורי הפרעה וההברגה.
API 11B גם מבהיר מאוד את מסלול הבדיקה המוגמר. מוטות מוצצים מפלדה ומוטות פוני פלדה חייבים להיותניתן לעקיבה לחום של חומר הגלם, וההרכב הכימי חייב להיות פלדה מסדרת AISI-או שווה ערך שניתן לטפל בחום ביעילות בתכונות המכניות הנדרשות. בדיקת תכונה מכנית מתבצעת בהתאםASTM A370 או ISO 6892, והתקן מחייבמינימום של שתי בדיקות מכניות על שני גופי מוט לפחות, אחד ליד ההתחלה ואחד לקראת סוף כל חום,לאחר עיבוד תרמי סופי. הדרישה הזו חשובה מכיוון שהיא קושרת את תוצאת הבדיקה שפורסמה למצב המוט המוגמר בפועל.
הגנה על חוטים ובקרת טיפול הם חלקים מעשיים באותה מידה של איכות. API 11B דורש מגיני חוטים כדי להגן על חוט הסיכה או הקופסה ופני המגע במהלך הובלה וטיפול רגילים, עםמגנים חיצוניים על כל החוטים החיצונייםומגנים פנימיים בקצוות הפתוחים של צימודים מותקנים. במהלך האחסון יש להפריד את המוטות לפי דרגות וגודל ולהערם מהקרקע כדי למזער את ההידרדרות. אלו בקרות פשוטות, אך הן משפיעות ישירות על האם משלוח מגיע מוכן לשימוש או מוכן לבדיקה חוזרת.
סימון ועקיבות מגרש נשארים עם המוצר באמצעות אחסון והכנה בשטח. API 11B דורש סימון קבוע על ריבוע המפתחים כולל סימן היצרן, גודל נומינלי, כיתה, קוד זיהוי, חודש ייצור ושנת ייצור. קוד הזיהוי חייב לקשר את המוט ל-תאריך ייצור, דרגת פלדה, מספר חום וטיפול מתכות, והרשומה הזו חייבת להיות זמינה לפי בקשה עבורחמש שניםמתאריך הייצור.
מוט פראייר AISI 4130 לשירות משאבות מוט פראייר
ב-אמשאבת מוט פראיירמערכת, מיתר המוט חשוף לטעינה חוזרת ונשנית של תנועות למעלה ולמטה ולא למשיכה סטטית אחת. הלחץ הגבוה ביותר הוא בדרך כלל לא באמצע גוף המוט, אלא סביבמעבר מוטרד, חוט סיכה, ואזור מגע צימוד, שבו עומס מחזורי מועבר שוב ושוב במהלך-שירות שאיבה לטווח ארוך. לכן בחירת המוט קשורה קשר הדוק לתנאי הבאר בפועל, לא רק לגודל הנומינלי.
בפעולה בשטח, זה הופך בולט יותר במצבים כגון:
- בארות שאיבה עמוקות יותר, כאשר עומס המוט עולה עם אורך המיתר והחיבור רואה מתח מתיחה חוזר גבוה יותר.
- שירות מהיר- או מחזור- גבוה, שבו מספר היפוכי העומס עולה וחיי העייפות הופכים חשובים יותר מחוזק סטטי פשוט.
- עבודה תכופה או החלפת-מחרוזת חלקית, כאשר מצב החוט, עקביות המטלורגית ועקיבות הנתח משפיעים על מידת הקלות שניתן להחזיר את המוטות החלופיים לשימוש.
- שירות שאיבת חלל פרוגרסיבי, שבו המוט עשוי לשאת גם עומס צירי וגם מתח פיתול, מה שהופך את אזור החיבור לרגיש יותר מאשר בשאיבת קורה קונבנציונלית.
זה המקום שבוAISI 4130מראה את ערכו בשירות חכות פראייר. בהשוואה לפלדת פחמן בסיסית, היא מגיבה טוב יותר לטיפול בחום ועדיין נשארת מתאימה להפרעה, עיבוד שבבי והשחלה. בפעולה בפועל, היתרון של 4130 הוא לא רק נתון חוזק גבוה יותר בדוח הבדיקה. זה השילוב האמין יותר שלהתקשות, התנגדות לעייפות, ועקביות בייצורבמוט המוגמר. זה הופך חשוב יותר בבארות שבהן הטעינה המחזורית מתמשכת, ביצועי החיבור צריכים להישאר יציבים לאורך זמן, ומוטות החלפה צריכים להתאים למיתר הקיים מבלי להוסיף סיכון ריצה מיותר.
למה לבחור Octal עבור AISI 4130 מוט פראייר
אוקטליכול לספקמוט פראייר AISI 4130עם תשומת לב לפרטים שמחליטים אם המוט המוגמר קל לשחרור וקל לשימוש: מקורות סגסוגת מבוקר, שיבושים יציבים, משמעת{0}}טיפול בחום, עיבוד חוט מבוסס API-, אריזה מגן וחבילת מסמכים המקושרת בחזרה לרשומות חום והרבה. השילוב הזה שימושי יותר מתביעת חוזק רחבה מכיוון שהוא שומר על כימיית הפלדה, הממדים המוגמרים, המאפיינים המכניים וזהות המשלוח בשרשרת אחת הניתנת למעקב.
הזמנה ברורה כוללת בדרך כלל גודל מוט, אורך נומינלי, תוואי סגסוגת, מצב צימוד, דרישת מגן ומסמכי שחרור. כאשר פריטים אלו מוגדרים מוקדם, קל יותר לבדוק את המוט המוגמר, קל יותר לאחסן אותו במגרש, וקל יותר להחזיר אותו למחרוזת העבודה ללא מיון או בדיקות התאמה מיותרות.
שאלות נפוצות

01. האםמוט פראייר AISI 4130הורה לAPI 11Bאו רק לדרגת חומר?
02. בשביל מה צריך לכלול בהצעת בקשהמוט פראייר AISI 4130?
03.מתפרסםאייסי 4130 חוזק תשואהמספיק כדי לקבל מוט פראייר מוגמר?
04. האם ניתן להשתמש במוט פראייר מסוג AISI 4130 בשירותי קורה ו-PCP?
הסמכות

תעודת CE

תעודת ISO 9001

אישור API Q1

תעודת ABS

תעודת AP-5L

אישור API-5CT
תגיות פופולריות: AISI 4130 פראייר מוט, aisi 4130 סגסוגת פלדה, aisi 4130 תקן, aisi 4130 חוזק תפוקה, משאבת מוט פראייר, מוט פראייר API 11B
אולי גם תרצה




שלח החקירה